
Les ondes guidées sont utilisées depuis de nombreuses années pour détecter des défauts dans des zones sans accès direct. À mesure que cette méthodologie de contrôle non destructif a mûri et gagné en reconnaissance industrielle, les exigences en matière d'intégrité des actifs sont devenues plus strictes. Par conséquent, les parties prenantes exigent désormais systématiquement une quantification précise de la morphologie et de la gravité des défauts, allant au-delà de la simple détection.
La technique de dimensionnement MRUT combine des méthodes de mesure basées sur l'amplitude (mode d'onde SH0) et sur la fréquence (mode d'onde SH1) pour fournir des mesures très précises de l'épaisseur de paroi restante (RWT) le long de la tuyauterie. Cette technique de dimensionnement des défauts est conçue pour être utilisée sur des tuyaux d'une épaisseur de 0,25" à 1" (6 à 25 mm) et d'un diamètre allant de NPS 6 à NPS 24.
Cette technique est disponible avec l'instrument VOLTA 2 et utilise le scanner de dimensionnement MRUT pour les inspections axiales et circonférentielles. Le balayage axial intègre des techniques de fréquence de coupure et d'amplitude pour fournir des mesures précises de l'épaisseur de paroi restante (RWT), quel que soit le profil de corrosion (lisse ou marqué). Le balayage circonférentiel utilise des techniques basées sur l'amplitude pour estimer l'épaisseur de paroi restante.
En combinant des techniques de mesure basées sur l'amplitude et sur la fréquence, la technique brevetée de dimensionnement MRUT d'Innerspec surmonte les limitations de la fréquence de coupure, fournissant des mesures fiables de l'épaisseur de paroi indépendamment de la forme et de la profondeur de la corrosion.
Le scanner génère des ondes guidées sur une bande magnétostrictive (MS) fixée axialement sur le tuyau. La bande MS offre un rapport signal sur bruit (SNR) inégalé, nécessaire à une évaluation de haute qualité. Pour les applications MRUT, elle augmente le SNR de plus de 60 dB par rapport aux EMAT conventionnels avec aimants périodiques.
Cette note d'application présente la technique et sa mise en œuvre sur la plateforme d'inspection VOLTA 2. Pour des instructions détaillées étape par étape ou pour toute question technique supplémentaire, veuillez consulter le manuel ou nous contacter.
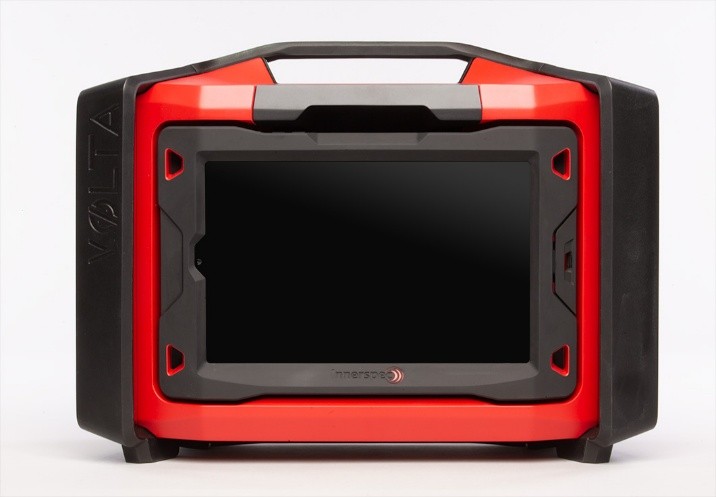
La technique de dimensionnement MRUT est disponible avec la plateforme d'inspection VOLTA 2, une solution unique, rentable et flexible capable de couvrir tous vos besoins en matière d'inspection par ondes guidées. VOLTA 2 peut être utilisée pour effectuer n'importe quelle technique EMAT, y compris la mesure d'épaisseur, l'inspection de soudures, ainsi que les techniques d'ondes guidées à moyenne et longue portée.
VOLTA 2 est un instrument ultrasonore portable haute tension à deux canaux, conçu pour être utilisé avec des transducteurs électromagnétiques acoustiques (EMAT). Il intègre une architecture d'émetteur propriétaire capable de générer des salves de fréquences de 1 à 10 cycles avec des amplitudes de sortie allant jusqu'à 1 000 Vpp. La conception de l'émetteur prend en charge les exigences élevées en énergie d'excitation typiques des inspections basées sur EMAT, tout en conservant un format compact et déployable sur le terrain.
Une fois les données et paramètres du projet, du composant et de l'outil saisis, la première étape consiste à appliquer la bande axialement ou circonférentiellement sur le tuyau, selon vos exigences d'inspection. La bande peut être coupée à la taille souhaitée et réutilisée plusieurs fois. Pour en savoir plus sur la bande, veuillez consulter la Note d'application de la bande MS.
Pour le scan axial, notez que le son se propage dans les deux directions le long de la bande, créant une zone aveugle à environ 180° de l'emplacement de la bande. Il est crucial de positionner la bande de manière à ce qu'elle ne soit pas directement opposée à une zone d'intérêt. Les figures ci-dessous illustrent les configurations de bande à un et deux points, où les zones vertes représentent les zones d'inspection « sûres » et les zones rouges les emplacements « aveugles » ou sous-optimaux.

Les canaux 1 (Amplitude) et 2 (Fréquence) sont étalonnés via un processus simple consistant à placer le scanner dans la même position pour les deux mesures sur une section propre du tuyau. L'étalonnage est effectué dans l'étape TEST SCAN du logiciel. Le scan circonférentiel utilise uniquement le canal 1 (Amplitude).
Un scan initial basé sur l'amplitude permet une évaluation rapide de l'épaisseur de paroi restante. Des scans supplémentaires basés sur la fréquence, effectués aux emplacements des indications identifiées, peuvent affiner l'évaluation si nécessaire. Ces F-Scans sont réalisés en déplaçant le capteur vers les emplacements identifiés et en appuyant sur le bouton F-SCAN. Le résultat final, affiché dans l'étape ANALYSIS, combine l'amplitude et la fréquence pour fournir une estimation de la paroi restante le long du scan.
Les scans de fréquence sont recommandés lorsqu'une zone ne montre aucune réflexion mais une atténuation significative du signal, ce qui pourrait indiquer un défaut lisse et long, particulièrement adapté à la technique de fréquence de coupure fournie avec ce scan. Ils sont également recommandés dans toute zone où la technique d'amplitude a identifié une indication importante afin de corroborer davantage les résultats sur la paroi restante.
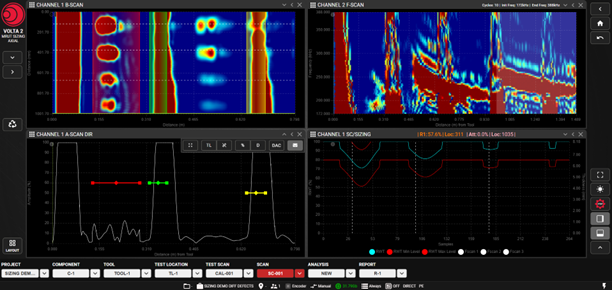
Les résultats de l'inspection sont présentés dans quatre vues personnalisées dans SCAN :
Une fois l'acquisition des données terminée à l'étape SCAN, si des balayages de fréquence ont été effectués, une analyse automatique combinant le dimensionnement par amplitude et par fréquence est finalisée à l'étape ANALYSE.
Pendant l'étape ANALYSE, les mesures automatiques de fréquence de coupure sont intégrées aux données d'amplitude aux points discrets où les balayages de fréquence ont été effectués. Ces mesures combinées sont affichées dans le graphique SC/Sizing, offrant une plus grande précision pour l'estimation de l'épaisseur restante de la paroi.
L'ANALYSE propose quatre vues personnalisées :

Les applications logicielles VOLTA 2 permettent la génération de rapports automatisés et personnalisés lors de l'étape RAPPORT. L'interface permet aux utilisateurs de sélectionner des ensembles de données spécifiques pour personnaliser le document. Les rapports peuvent être exportés et partagés aux formats PDF et XLSX.

La technique brevetée de DIMENSIONNEMENT MRUT fournit des résultats fiables avec une productivité et une flexibilité d'inspection supérieures. L'ensemble de la plateforme VOLTA 2 a été développé non seulement pour fournir des résultats précis, mais aussi pour offrir une flexibilité et une facilité d'utilisation inégalées pour un déploiement sur site et un partage de données fluides.
